- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS शीट एक्सट्रुजन लाइन: स्थिर शीट गुणवत्तेसाठी सामान्य उत्पादन समस्या आणि व्यावहारिक उपाय
पॉलीस्टीरिन (पीएस) शीट एक्सट्रूजन लाइनप्लास्टिक प्रक्रिया उद्योगात मोठ्या प्रमाणावर वापरले जातात, परंतु वास्तविक उत्पादनात, प्रत्येक टप्पा-कच्चा माल तयार करण्यापासून वाइंडिंगपर्यंत-गुणवत्तेवर आणि कार्यक्षमतेवर परिणाम करणाऱ्या समस्या मांडू शकतात. हा लेख सामान्य दोष, त्यांची मूळ कारणे आणि फ्रंटलाइन ऑपरेटिंग अनुभवावर आधारित व्यावहारिक प्रतिकार उपायांचे परीक्षण करतो, ज्यामुळे उत्पादन संघांना समस्यांचे त्वरीत निदान करण्यात आणि प्रक्रिया प्रभावीपणे ऑप्टिमाइझ करण्यात मदत होते.
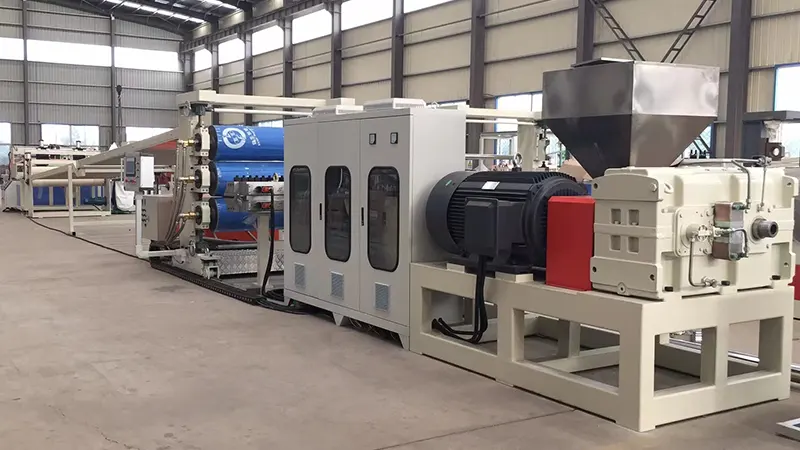
1. कच्चा माल तयार करणे: व्यावहारिक विचार
समस्या 1: शीटच्या पृष्ठभागावर चांदीच्या पट्ट्या किंवा बुडबुडे
हे जास्त आर्द्रतेचे क्लासिक चिन्ह आहे. पीएस सौम्य हायग्रोस्कोपिक आहे; अगदी थोड्या प्रमाणात ओलावा वितळलेल्या तापमानात बाष्पीभवन होईल, ज्यामुळे पृष्ठभागावर चांदीचे चिन्ह किंवा तयार शीटमधील अंतर्गत बुडबुडे तयार होतील.
उपाय:
-
वाळवण्याची यंत्रणा योग्यरित्या कार्यरत असल्याची खात्री करा. शिफारस केलेली कोरडे स्थिती: 2-3 तासांसाठी 75-80°C.
-
शटडाऊन नंतर पुन्हा सुरू करताना, ओलावा-दूषित सामग्री डाईमध्ये जाण्यापासून रोखण्यासाठी वितळण्याचा पहिला भाग साफ करा.
-
दमट हंगामात, कोरडे होण्याची वेळ वाढवा आणि नियमितपणे आर्द्रतेचे निरीक्षण करा. लक्ष्य आर्द्रता पातळी 0.05% पेक्षा कमी असावी.
समस्या 2: अत्याधिक रीग्रिंड वापरामुळे खराब झालेले यांत्रिक गुणधर्म
एज ट्रिम आणि स्क्रॅप वापरणे हा खर्च-बचतीचा एक प्रभावी उपाय आहे, परंतु रीग्रिंड प्रत्येक प्रक्रिया चक्रासह थर्मल डिग्रेडेशनमधून जातो, ज्यामुळे साखळी विच्छेदन होते. याचा परिणाम कमी प्रभाव शक्तीसह ठिसूळ पत्रके बनतात.
उपाय:
-
15% आणि 25% च्या दरम्यान रीग्राइंड सामग्री ठेवा, उत्पादनाच्या आवश्यकतांवर आधारित समायोजित करा. उच्च-स्पष्ट पारदर्शक शीटसाठी, प्रमाण आणखी कमी करा किंवा संपूर्णपणे रीग्राइंड टाळा.
-
दूषित होण्यापासून रोखण्यासाठी वापरण्यापूर्वी कोरडी आणि धूळ काढून टाका.
-
रीग्रिंडमुळे होणारी कडकपणाची हानी भरून काढण्यासाठी प्रभाव सुधारक जोडण्याचा विचार करा.
2. एक्सट्रूजन विभाग: सामान्य समस्या आणि समायोजन
समस्या 3: आउटपुट चढ-उतारामुळे शीटची जाडी असमान होते
एक्सट्रूजन सिस्टीममध्ये ही एक वारंवार समस्या आहे, सामान्यत: अस्थिर स्क्रू गती, विसंगत फीडिंग किंवा चढउतार बॅरल तापमानाशी संबंधित आहे.
समस्यानिवारण पायऱ्या:
-
फीड हॉपरमध्ये "ब्रिजिंग" तपासा (साहित्य वर लटकत आहे आणि खाली वाहत नाही). आवश्यक असल्यास ब्रिज ब्रेकर स्थापित करा किंवा सक्तीने फीडिंगवर स्विच करा.
-
एक्सट्रूडर बॅरलसह तापमान सेटिंग्ज सत्यापित करा. फीड झोनमध्ये जास्त गरम केल्याने अकाली वितळणे आणि अनियमित फीड होऊ शकते.
-
एक्सट्रूडर आणि डाय दरम्यान मेल्ट पंप स्थापित करा. हे स्क्रू-पल्सेशन प्रेशर उतार-चढ़ावांना प्रभावीपणे वेगळे करते, सतत डाय इनलेट प्रेशर सुनिश्चित करते—जाडीच्या अचूकतेसाठी ही सर्वात प्रभावी गुंतवणूक आहे.
समस्या 4: जास्त तापमानामुळे वितळणे आणि पिवळे होणे
PS मध्ये तुलनेने अरुंद प्रोसेसिंग विंडो आहे. 240°C च्या वर, थर्मल डिग्रेडेशन लक्षणीय बनते, जे पिवळे वितळते आणि पारदर्शकता कमी होते.
उपाय:
-
फीड झोनपासून मीटरिंग झोनपर्यंत क्रमिक ग्रेडियंटमध्ये बॅरल तापमान सेट करा, कमाल तापमान 220-230 डिग्री सेल्सियस ठेवा.
-
स्क्रूचा वेग तपासा—उच्च RPM वरून जास्त कातरणे अवांछित घर्षण उष्णता निर्माण करते.
-
15 मिनिटांपेक्षा जास्त थांबलेल्या थांब्यांसाठी, एकतर बॅरल तापमान कमी करा किंवा सामग्री बसू नये आणि खराब होऊ नये म्हणून वितळणे शुद्ध करा.
3. डाय आणि कॅलेंडर नियंत्रण: मुख्य मुद्दे
समस्या 5: लक्षणीय ट्रान्सव्हर्स जाडी फरक
हे विशेषत: अयोग्य डाय लिप गॅप ऍडजस्टमेंट किंवा डाय रूंदीमध्ये असमान वितळलेल्या तापमान वितरणामुळे होते.
उपाय:
-
टार्गेट जाडीवर आधारित डाय ओठ अंतर समायोजित करा. धार संकोचन ऑफसेट करण्यासाठी मध्यभागी काठापेक्षा किंचित पातळ सेट करणे हे एक सामान्य नुकसान भरपाईचे तत्व आहे.
-
सर्व डाय हीटिंग बँड एकसमान काम करत आहेत याची खात्री करा. असमान तापमानामुळे विसंगत वितळण्याचा प्रवाह दर होतो.
-
रुंद शीटसाठी, संपूर्ण रुंदीमध्ये वितळलेल्या तापमानाची एकसमानता सुधारण्यासाठी डायच्या अपस्ट्रीममध्ये स्थिर मिक्सर स्थापित करा.
समस्या 6: कॅलेंडर रोल्स किंवा शीटवरील रोल मार्क्सवर साहित्य चिकटवणे
हे दोष पृष्ठभागाच्या गुणवत्तेवर थेट परिणाम करतात आणि पारदर्शक शीट अनुप्रयोगांसाठी अस्वीकार्य आहेत.
समस्यानिवारण दिशानिर्देश:
-
ओरखडे, खड्डे किंवा अवशेषांसाठी कॅलेंडर रोल पृष्ठभागांची तपासणी करा. समर्पित रोल क्लीनरसह नियमित पॉलिशिंग आणि साफसफाई करा.
-
थ्री-रोल तापमान काळजीपूर्वक नियंत्रित करा: सामान्यत: वरचा रोल मध्यम रोलपेक्षा थोडा जास्त गरम असतो, खालचा रोल सर्वात छान असतो. अचूक सेटिंग्ज शीटची जाडी आणि रेषेच्या गतीवर अवलंबून असतात.
-
रिलीझ एजंट किंवा अँटी-ब्लॉक कोटिंग वापरत असल्यास, एकसमान वापर सुनिश्चित करा. अति-अर्जामुळे धुके किंवा पृष्ठभागाची चमक कमी होऊ शकते.
4. फोम पीएस शीट: विशिष्ट आव्हाने
समस्या 7: खडबडीत किंवा एकसमान नसलेली पेशी रचना
फोम केलेल्या PS शीट्ससाठी, सेलची सूक्ष्मता आणि एकसमानता हे महत्त्वपूर्ण कार्यप्रदर्शन निर्देशक आहेत. खडबडीत किंवा असमान पेशी यांत्रिक शक्ती आणि थर्मल पृथक् गुणधर्म लक्षणीयरीत्या कमी करतात.
मुख्य नियंत्रण मुद्दे:
-
न्यूक्लीटिंग एजंट (टॅल्क) फैलाव हे सर्वोपरि आहे. अल्ट्रा-फाईन टॅल्क (कणांचा आकार 5μm पेक्षा कमी) वापरा आणि कंपाऊंडिंग स्टेज दरम्यान कसून मिसळण्याची खात्री करा.
-
फोमच्या गुणवत्तेसाठी दुय्यम एक्सट्रूडर (कूलिंग स्टेज) मधील तापमान नियंत्रण हा एकमेव सर्वात गंभीर घटक आहे. तापमान चढउतार ±1°C च्या आत ठेवणे आवश्यक आहे.
-
ब्लोइंग एजंट इंजेक्शन स्थिरता तपासा; इंजेक्शन सिस्टममधील दाब चढउतार थेट सेल आकार वितरणावर परिणाम करतात.
समस्या 8: फोम केलेल्या शीटमध्ये जास्त संकोचन
अत्याधिक संकोचन डायमेन्शनल गैर-अनुरूपतेकडे नेतो, विशेषतः डाउनस्ट्रीम थर्मोफॉर्मिंग ऑपरेशन्स दरम्यान लक्षात येते.
उपाय:
-
हाऊल-ऑफ स्पीड आणि ब्लो-अप रेशो (BUR) समायोजित करा. योग्य ड्रॉ गुणोत्तर सेल अभिमुखता वाढवते, जे संकुचित झाल्यानंतर कमी करते.
-
न्यूक्लीएटिंग एजंट डोस किंचित वाढवा - बारीक पेशी रचना चांगल्या मितीय स्थिरतेसाठी योगदान देतात.
-
वळणाचा ताण मध्यम ठेवा. रोलवर शीट तणावाखाली असताना जास्त ताणामुळे रेंगाळणे संकुचित होऊ शकते.
5. दैनिक देखभाल आणि उत्पादन ऑप्टिमायझेशन
नियमित देखभाल चेकलिस्ट:
-
बॅकप्रेशर वाढीच्या आधारावर स्क्रीन पॅक बदला, फक्त जेव्हा दबाव गंभीरपणे जास्त होतो तेव्हा नाही. सुसंगततेसाठी एक निश्चित बदली वेळापत्रक स्थापित करा.
-
वेळोवेळी स्क्रू खेचा आणि परिधान करण्यासाठी बॅरलची तपासणी करा. घासलेले स्क्रू प्लास्टीझिंग क्षमता आणि आउटपुट गुणवत्ता लक्षणीयरीत्या कमी करतात.
-
कॅलेंडर रोल बेअरिंग्ज आणि ड्राईव्ह चेन अनेकदा वेअर पॉइंट्सकडे दुर्लक्ष केले जाते. नियमितपणे वंगण घालणे आणि रोल समांतरता तपासा.
ऊर्जा कार्यक्षमता टिपा:
-
कमी बॅरल तापमान सेट पॉइंट्स जेथे प्लास्टिकीकरण गुणवत्ता परवानगी देते. प्रत्येक 5°C कमी केल्याने अंदाजे 3-5% ऊर्जेची बचत होऊ शकते.
-
पर्यावरणास उष्णतेचे नुकसान कमी करण्यासाठी एक्सट्रूडर बॅरल्स इन्सुलेट करा.
-
कूल्ड स्क्रॅप पुन्हा गरम करणे टाळण्यासाठी शक्य असेल तेथे काठ ट्रिम करा.
a चे स्थिर ऑपरेशनपीएस शीट एक्सट्रूजन लाइनअचूक उपकरणे स्थिती निरीक्षण आणि सतत प्रक्रिया ऑप्टिमायझेशनवर अवलंबून असते. व्यवहारात, बहुतेक गुणवत्तेच्या समस्या उपकरणांच्या दोषांमुळे उद्भवत नाहीत तर ऑपरेशनल तपशील आणि पर्यावरणीय बदलांमुळे उद्भवतात. उत्पादन कार्यसंघांना तपशीलवार प्रक्रिया पॅरामीटर लॉग राखण्यासाठी प्रोत्साहित केले जाते, प्रत्येक समायोजन परिणामी उत्पादनाच्या गुणवत्तेशी संबंधित आहे. कालांतराने, हे सर्वात मौल्यवान, वनस्पती-विशिष्ट संदर्भ पुस्तिका बनते—कोणत्याही जेनेरिक ऑपरेटिंग मार्गदर्शकापेक्षा कितीतरी जास्त उपयुक्त.